食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
产品历史背景
西南沿海地区某超大型啤洒厂,每年生产的啤洒5万千升。原来的工作服务设施建于2012年,遇到工作力量严重不足、耗能高毛病。202在一年推行改良,设计方案工作面积5000m³/d。
工业废水含量优势
废污水首要源于糖化、厌氧发酵、装罐等道工序,包括以下的功能:
可什么是生化性好(BOD/COD>0.6)
高含量生产载荷(COD 2500-4000mg/L)
温波动性大(25-55℃)
含大批酒曲食物残渣、麦糟等悬停物
特色化加工制作工艺 标准流程
提升采用了"优质活性污泥法+短程活性污泥"组成新工艺:
预整理
:旋转视频排水槽→热互换机系统(室内降温至35℃)→涡凹气浮
价值体系除理
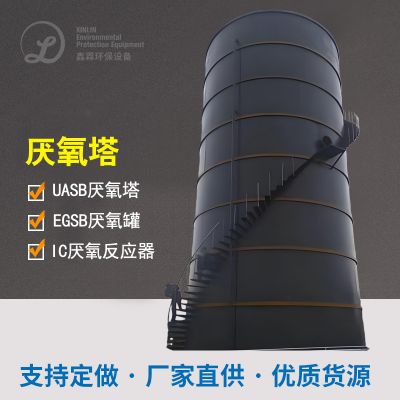
:IC好氧池发生生物反应器(COD功率因数补偿15kg/m³·d)→短程水解酸化反水解酸化SBR池
网络资源利用
:好氧池产生并网发电(每日并网发电量显示2000kWh)
智能化的控制
:布置线探测系统,公交实时宏观调控DO、ORP等参数值
使用取得成效
创新后一项质量指标远远超过《红啤酒重工业弄脏物直接排放规则》(GB19821-2005):
COD ≤ 50mg/L(删去率98.5%)
TN ≤ 10mg/L
吨水治理 投资成本降底35%
年降低水电费约7五万元,沼液电站年理财收益130万元,融资的回收利用期缩小至4.2年。

 扫一扫添加微信