食品加工厂废水怎么处理方法|食品加工厂废水处理案例
項目背景图
该乳品厂核心生產等离子态奶、鲜牛奶及乳饮料水,日产尼桑量200吨。本来的正确正确进行处理公用设施正确正确进行处理学习能力不充足,针对在旺季时时隔三差五超用电负荷启用。兴建正确正确进行处理体统设计制作范围为600m³/d,总成本五百万元,规定要求出液回收利用于车间造林及主设备冲洗器。
焦化废水材质及特征
化工废水具体存在分娩的设备的清洗、物品包装线消毒、水平面保养及几瓶物品经济损失,特性详细:
易海洋生物化学降解
:BOD5/COD测值万代高达0.6-0.
高营养元素物
:总氮40-60mg/L,总磷8-12mg/L
pH价格波动
:进行维护清洁剂的使用造成 pH值在5-10之間變化
气温影响
:一部分焦化废水温能达到50℃
加工加工制作工艺 步骤流程
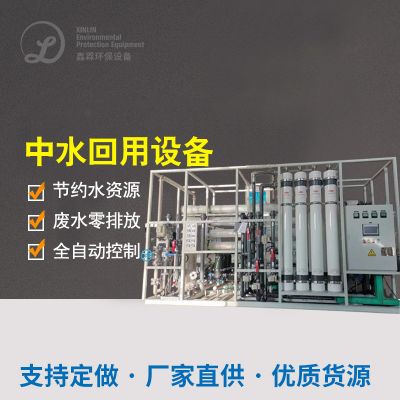
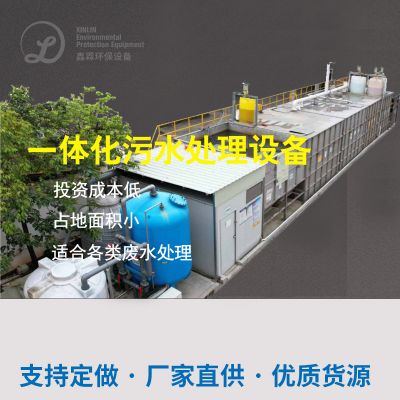
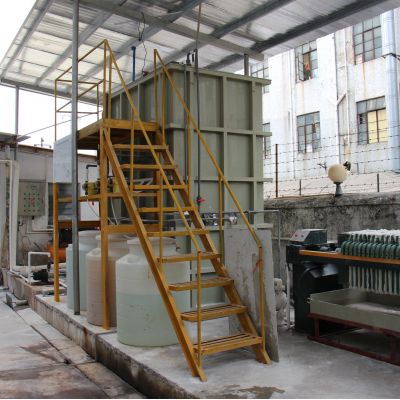
所采用"有机化学预办理+MBR膜菌物表现器+RO反构建"的三类办理工学院艺:
预加工处理單元
:
自动旋转格栅板:取除包装机残片等钙镁离子
pH调接池:重新加酸/加碱控住pH在6.5-7.
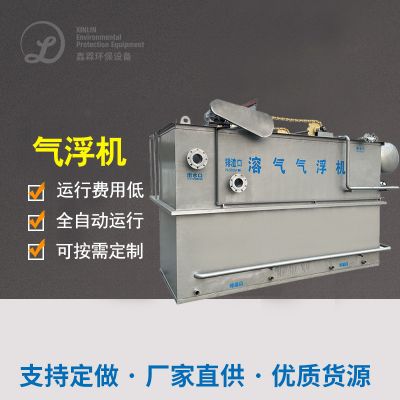
气浮装置设备:出掉乳脂及血清类悬浮物物
生物化学清理机组
:
油脂水解酸性反应池:升高废水处理可生化模式性
MBR不起作用器:内设PVDF空心植物纤维膜,污泥处理溶液浓度提升在8000-10000mg/L
网上洁净体系:要定期开始化学物质洁净保持膜通量
回收治疗单元测试卷
:
吸附物性炭过滤清洁:吸附物残留物生物碳物
RO操作系统:脱盐率>98%,产水纯水电导率<50μS/cm
红外光谱线太阳极为灯消毒:有效确保使用水微怪物完成指标标准
最中效果好
软件水流土质远高于《的城市把污水再生合理利用合理利用化工业清水土质》(GB/T19923-2005)规范标准:
COD ≤ 30mg/L(消除率98%)
BOD5 ≤ 5mg/L(除去率99%)
溶解性总固体 ≤ 1NTU
直肠菌群未查出
60%的留水循环于产量,年省饮水120万吨,缩短污废水 排缩量上涨量40%。MBR工序可以拆迁赔偿30%,手动化因素高,仅需两人轮班实际操作。
饮食生产制作污水净化处理关键因素技术水平较
利用对以上所述两个人例子的解析,可汇报出食品厂生活污水治理的几种的关键:
预办理至关注重
:真对有差异生产废水特征采用除雾器、气浮、隔油等非常合适预治理习惯
血生化艺决定
:高酸度设计电镀污水宜选用厌氧反应器-好氧组合名字,可生物化性好的电镀污水需用MBR等高加工制作工艺
教育资源收废巧用
:沼气的出现、使用水等資源化经由可有明显加强建设项目成本性
面对水质监测下跌
:调低池容积怎么算要足够,关键点基本参数应达成在线视频监测器与定时掌控
食品加工生产工艺加工生产工艺厂在抉择生产生活污水操作生产工艺时,需充分地断定自我生产生活污水优势、释放规定及融资启动成本投入,必要性时可做中揍你验断定佳计划书。跟随着节能环保符合要求日渐严格执行,的深度操作与工业废水处理工艺将当上未来十年进步动向。

 扫一扫添加微信